열처리 결함과 대책(下)
일반적으로 사용 중에 일어나는 부품파손의 원인은 설계상의 문제, 사용한 鋼種, 가공 및 열처리, 특히 부품의 사용조건 등 많은 것이 있어 매우 복잡하다. 자동차 부품을 예로 들면, 같은 파손이 장소 및 시기에 관계없이 어디에서든 발생한다면 파손의 원인은 설계가 나쁘기 때문일 것이다. 제조회사가 그 대책을 세우는 것이 당연한 일이지만 참된 원인을 찾는 것은 쉽지 않다. 지난 호에 이어 파손의 주된 원인이 열처리 결함에 起因한 것으로 생각되는 실례를 살펴보기로 한다.
4. 침탄경화의 결함
⑴ 과잉침탄
과도하게 침탄을 하면 침탄층에 탄화물이 다량 발생하게 된다. 과잉침탄의 주된 원인중 하나인 고체침탄의 경우라면 침탄제의 침탄성이 너무 강하거나 가스침탄이라면 분위기의 가스농도가 지나치다는 점을 생각할 수 있다.
재질적으로는 Cr, Mo같은 탄화물을 만드는 원소를 함유하고 있는 Cr강의 Cr-Mo강 등에 일어나기 쉽다.
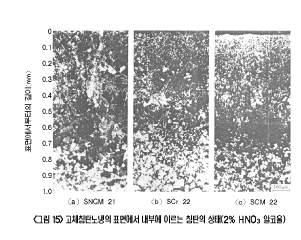
<그림 15>는 Ni-Cr-Mo강의 SNCM21과 Cr강의 SCr22와 Cr-Mo강의 SCM22를 동일조건에서 고체침탄냉각했을 때 각 강의 표면에서부터 내부에 이르기까지 침탄된 상태를 나타내는 것이다. 표면의 백색부는 탄화물이고 내부의 백색부는 페라이트이다. SNCM21은 Cr의 함유량이 다른 강에 비해 작기 때문에 탄화물은 다른 2종에 비해 소량이고, Cr 및 Mo를 모두 함유하고 있는 SCM22가 가장 많다.
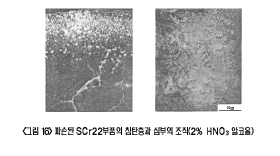
일반적으로 침탄담금질하는 축류는 굽힘발생이 쉽기 때문에 담금처리 후에 굽힘제거를 할 수 있는 처리를 한다. <그림 16>은 SCr22재인 파손된 축의 침탄부 및 중심부의 현미경 조직이다. 침탄표면의 경도는 HRC62, 침탄 깊이는 1.8㎜로 약간 지나치게 깊으며 중심부는 HRC38이다. 침탄층에는 구상탄화물이 많이 보이고, 중심부와 함께 결정립이 조대화되어 있다.
⑵ 이상조직
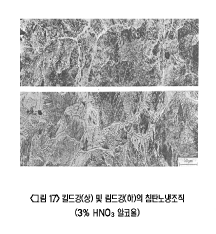
일반적으로 탈산된 킬드강(killed steel)을 침탄 노냉하면 현미경 조직은 펄라이트 망상 탄화물 조직이 되는데 탈산되어 있지 않은 림드강(Rimmed steel)을 침탄 노냉하면 망상 또는 괴상탄화물과 이것을 둘러싸고 있는 페라이트의 조직이 되는데 이와 같은 조직을 이상조직이라고 한다.
<그림 17>에 킬드강(上)과 림드강(下)의 실례를 나타낸다. 이상조직을 담금질하면 페라이트의 오스테나이트화, 탄화물의 고용화가 어렵고 담금질 경도가 낮은 연점이 발생해 전체적으로 경도가 불균일하게 된다.
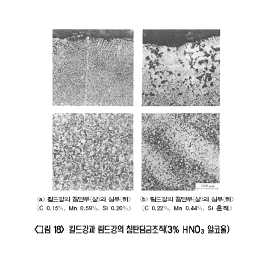
<그림 18>은 침탄 후 담금질한 것으로 킬드강은 ⒜에서 보는 것처럼 표면은 미세한 마텐자이트, 내부는 소르바이트와 페라이트의 균일조직으로 되어 있다. 그러나 림드강은 ⒝에서 보는 것처럼 표면은 검은 트루스타이트가 내부는 소르바이트와 페라이트가 불균일하게 분포되어 있으며 이와 같은 조직은 내마모성이 skQM이다.
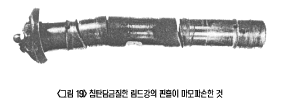
<그림 19>는 림드강을 침탄 담금질해서 만든 king pin으로 사용중 마모가 심해 결국 파손된 것이다. 침탄표면의 경도는 전체적으로 낮고, 특히 불균일하여 국부적으로 HRC52∼54, HRC34∼42로 담금질 얼룩이 심하고, 또 내부도 경도 HRC15로 낮은 경도를 나타내고 있다.
⑶ 입계산화
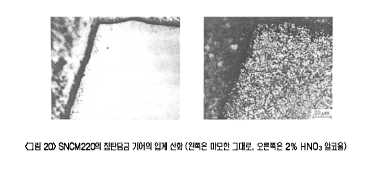
이 문제는 RX가스(상품명, 표준 성분은 H240%, N240%, CO20%)에 의한 가스 침탄이 실행되고 나서부터 관심을 갖게 되었다. 이 현상은 RX가스에 의한 침탄시 미량의 H2O 및 CO2가 함유되어 있으면 이것이 강과 반응함으로써 결정립계에 산화물이 만들어진다. 또 강중의 Cr과 Mn은 산화되기 쉽기 때문에 산소가 강의 표면에서부터 침입하면 결정립 가까이의 Cr과 Mn은 다른 원소보다 우선하여 결정립에 침투하고 산소와 결합해 산화물을 만든다. 또 강의 표면에서도 같은 형태로 산화물을 만든다고 생각할 수 있다. 현미경으로 관찰하면 입계산화는 망상을 나타내고 있다. 입계산화의 깊이는 침탄시간에 따르지만 보통 0.01∼0.02㎜정도다. Cr, Mn이 우선적으로 산화하기 때문에 Cr, Mn이 감소하므로써 강의 담금질 경화 등이 저하하여 불완전 담금질이 되기 쉬운데 그 개선 방법으로는 NH3가스를 RX가스에 첨가해 담금질 경화능의 열화를 질소 첨가로 보강하는 방법등이 있다. <그림 20>은 입체산화의 실례를 나타낸 것이다. 이것은 SNCM21의 기어(gear)를 가스침탄 담금질한 것의 연마한 상태에서 잘 관찰되며 연마 후 부식한 것에서는 오히려 잘 보이지 않는다. 또 입계산화의 현상은 고체침탄 경우에도 자주 눈에 뛴다.
⑷ 변형
일반적으로 표면경화강(case hardening steel)은 C0.2%정도의 낮은 탄소강이기 때문에 C%가 높은 강에 비해 담금처리에 의한 강의 변형은 작다. 그러나 저탄소강에서도 표면에 침탄한 경우에는 탄소량이 높아 변형량도 크고 형태에 따라서 복잡하게 변화하며 침탄 후 1차, 2차 담금질을 한 것은 1차 담금질을 생략한 것보다 변형이 크다.
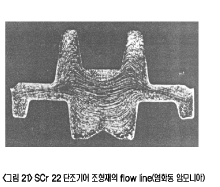
변형을 가능하면 작게 하기 위해서는 침탄가열 담금질이 불균일하게 되지 않도록 주의하고 부품 설계상 두께의 급격한 변화가 가능한 한 없도록 해야 한다. 또 부품의 단조에 있어서 유선(flow line)이 대칭이 되도록 하는 것이 바람직하다. 침탄담금질 할 기어에 있어서는 특히 주의해야 할 점이며 <그림 21>은 SCr420기어의 단조조형재의 유선이다. 단조에 의한 변형의 일례로 SNCM220기어의 변형측정결과를 설명하면 기어제작에 있어서는 기어의 조형재를 열간단조한 후 풀림처리를 하여 기계 가공한다. 고체침단으로 900℃×4h 침탄하고 노냉 후 재가열에 840℃로 기름담금질하고, 180℃×2h 뜨임 가열 후 유냉한다.
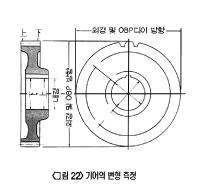
측정에 사용한 기어의 수는 20개이며, 측정개소는 <그림 22>에 나타낸 것과 같이 ①내경 (A, B 2방향) ②외경(A, B 2방향) ③이끝원지름(OBP DIA A·B 2방향) ④치형 등을 측정했다. 측정은 절삭가공 연삭 후, 침탄 후 및 뜨임 후의 3회로 했다. 측정기는 micro meter와 bore gage(pin gage종류)를 사용하였으며 절삭가공 연삭 후의 치수를 기준으로 치수의 증감을 구했다. 또 치형은 involute tester로 측정하였고 측정 결과는 다음과 같다.
① 내경:침탄 후는 0.03∼0.04㎜정도가 감소하였고 담금질 뜨임 후는 0.05∼0.06㎜감소했다. 또 측정한 기어 20개 중 10개 정도는 上下로 약간의 차이가 있음을 알 수 있었다.
② 외경:침탄 후는 0.05㎜, 담금질 뜨임 후 0.04㎜정도 감소했다.
③ OBP DIA:침탄 후 0.01㎜, 담금질 뜨임 후 0.06㎜정도 증가했다.
④ 치형:담금질 뜨임 후 치의 뿌리부분이 다소 증가하고 있었다.
⑸ 연점과 경도부족
연점의 원인으로는 침탄시의 경도불균일에 의한 경우가 많은데 이것을 방지하기 위해서는 침탄작업 중 균일하게 가열하는 것이 중요하고 가스침탄이라면 노냉의 기류, 고체침탄이라면 침탄상자의 크기, 침탄제를 채우는 방법 등에 주의를 기울여야 한다. 또 담금시 냉각에도 세심한 주의를 하여야 하는데 경도부족에 이상과 같은 점에서 문제가 발생한다. 이밖에 침탄제, 가스분위기중의 탄소농도에 주의하고, 잔류 오스테나이트에도 유의할 필요가 있는데 아직 결론적으로는 말할 수는 없지만 기계 제조회사로서 침탄 부품을 제작하는 작업자에 있어서는 장단점을 논하기 전에 침탄부품에 잔류 오스테나이트가 어느 정도 존재하는가를 아는 것도 중요하다.
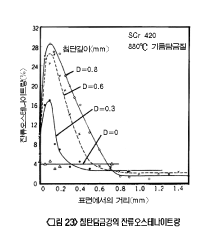
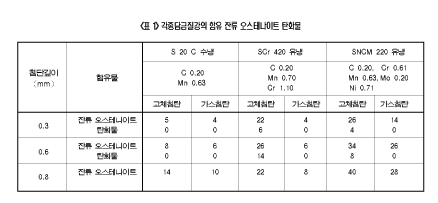
<그림 23>은 SCr420에 고체침탄하여 침탄깊이 D를 0.3, 0.6, 및 0.8㎜로 하고 각각 침탄노냉 후 880℃로 가열하고 기름 담금질한 것으로 표면에서 내부까지의 잔류 오스테나이트의 분포를 구한 것이다. 시험편의 크기는 직경 12㎜, 길이 20㎜이고 표면을 1회마다 0.05∼0.20㎜씩 제거해 그때마다 표면의 잔류 오스테나이트를 측정(3% HNO3알코올 부식)하였다. 측정에는 Mo-Ka선(Zr filter사용)을 사용 diffracto-meter에 의해 자동 기록된 오스테나이트와 마텐자이트의 회절선 적분강도로 양을 정하였으며 각 시료 모두 표면보다 약간 내부에서 최대치를 나타내고 있다. 또한 각종 강에 대해 탄화물 및 잔류 오스테나이트를 측정하였는데 측정에는 SM20C, SCr420 및 SNCM220의 직경 15㎜, 길이 70㎜의 환봉을 침탄깊이 0.3, 0.6, 및 0.8㎜로 고체 및 가스침탄을 한 후 880℃에서 SM20C는 물 담금질, 그외 강은 기름담금질을 했다. 담금질 시편의 길이방향 중앙에서 수직 단면의 현미경 사진(3% HNO3알코올,×1000)을 찍고 point count법으로 표면에서 0∼0.05㎜사이의 탄화물을 측정했다.
또한 잔류 오스테나이트도 <그림 23>의 경우와 마찬가지 방법으로 측정하고 이러한 결과를 <표 1>에 나타냈다. 탄화물과 잔류 오스테나이트는 고체침탄이 가스침탄보다 더 많이 나타나고 있다. 각 강 모두 탄화물, 잔류 오스테나이트는 고체침탄의 경우 침탄농도가 1.3%정도라고 생각되고 가스침탄의 경우는 0.9%정도로 조정되어 있기 때문이라고 생각된다. 더불어 각각의 강 모두 가스침탄의 경우에 탄화물이 거의 보이지 않는 것도 이 때문이다.
⑹ 담금질균열
침탄부품의 담금질 균열도 조질부품의 경우와 거의 같고 침탄부품은 표면의 C농도가 높기 때문에 냉각에 주의를 요한다.
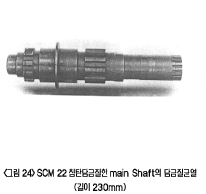
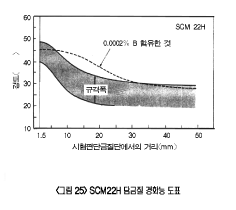
사용강의 담금질 경화능이 너무 좋아 담금질 균열이 일어나는 경우도 있는데 <그림 24>는 SCM22를 침탄 담금질한 축의 담금질균열을 나타낸 것이다. 이 강에는 간혹 B가 0.0002%정도 함유되어 있고 <그림 25>에 나타낸 것처럼 규격의 H 밴드(harden ability band)에 비해 담금질 경화능이 너무 양호하기 때문에 균열이 발생한 것이다.
⑺ 연삭균열
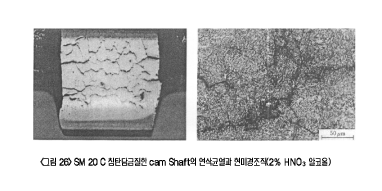
cam shaft의 연소균열의 실례를 <그림 26>에 나타냈는데 그림에서 보는 것 같이 거북등 모양의 균열로 지난호 3 ⑸에서 논한 제2종의 연삭균열이라고 생각한다.
이 축은 SM20C를 열간단조한 후, 불림 후 기계가공하고 침탄 담금질 뜨임 후 연삭한 것이다. 균열은 그림에 나타낸 것처럼 망상의 시멘타이트를 따라 발생되어 있다. 연삭균열을 방지하기 위해서 다음과 같은 대책을 세워서 각각의 실험을 했다.
<제1의 대책>
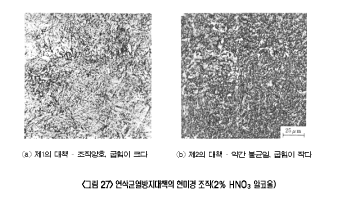
망상 시멘타이트의 발생을 방지하기 위해 다음과 같은 열처리를 한다. 침탄:900℃×4h 상자 내 냉각, 정립:900℃×0.5h 유냉, 담금질:780℃×0.5h 수냉, 뜨임:220℃×2h 공냉 이 때의 현미경 조직은 <그림 27>의 ⒜와 같다.
<제2의 대책>
망상 시멘타이트의 분산을 목적으로 하여 다음과 같은 열처리를 행하였다. 침탄:900℃×4h 상자 속 냉각, 풀림:800℃×1.5h 상자속 냉각, 담금질:780℃×0.5h 수냉, 뜨임:220℃×2h 공냉, 이때의 현미경조직은 <그림 27>의 ⒝와 같다.
이 2가지의 대책에 의하여 제작한 캠축에서는 연삭파손이 모두 발생하지 않았으며 현미경조직에서는 어느 것도 시멘타이트의 석출은 보이지 않으나, 조직⒜의 편이 조직⒝보다 미세하고 균일하기 때문에 양호하다. 그러나 캠축의 휨은 제1의 대책에서는 0.8∼1.1㎜이었고, 제2의 대책에서는 제1대책의 반정도인 0.3∼0.5㎜였다. 제1의 대책처럼 정립 담금질과 급냉하는 공정이 많게 되면 현미경 조직은 좋은 양상을 나타내지만 변형에 대해서는 나쁜 영향을 끼친다. 그러므로 실제 문제로써 제작 현장에서는 제2의 대책에 의존하는 경우가 많은데 이와 같이 제작한 축에는 사용상의 문제가 발생하지 않았다. 현재는 C농도조절이 가능한 가스침탄이 보급되어 있기 때문에 이 같은 문제는 거의 일어나지 않는다.
⑻ 부식
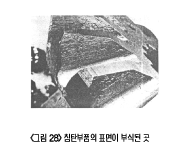
침탄제에 침탄 촉진제로써 첨가한 탄산염에 용융점이 낮은 것이 있으면 침탄시에 용착물이 부품 표면에 부착되어 침탄을 저해하고 또 <그림 28>에 보이는 것처럼 침탄 부품의 표면을 부식시키는 경우가 있다. 이것은 침탄열처리 후 sand blast 등의 공정을 거친 후 발전되는 경우가 많은데 그 원인을 확정적으로 말할 수 없지만 이것을 방지하기 위해서는 부품 절삭 후 표면의 녹, 절삭유의 잔류, 침탄 촉진제로써 탄산염의 양가 혼입상태, 목탄 중의 S, 침탄제 중의 수분 등에 충분하게 주의를 기울여야 한다.
⑼ 침탄 후 담금질
표면경화강(case hardening steel)에 침탄한 부품을 만드는 경우에 표면은 C농도가 높고 내부의 비침탄부는 C농도가 낮은 양상을 나타내는데 C이외의 함유원소는 같은 조건일지라도 C량이 다르기 때문에 2종의 강이 복합재료라고 생각할 수 있다.
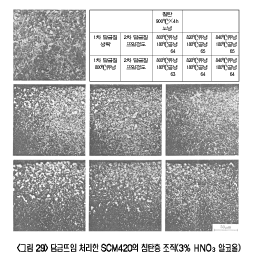
그래서 침탄 열처리를 하는 것은 1차ㆍ2차 담금질을 하거나 또는 1차 담금질을 생략하여 2종의 강을 같은 온도에서 동시에 열처리하게 된다. 따라서 이러한 경우 표면의 침탄부와 심부양쪽에 적합한 온도를 선택할 필요가 있다. 침탄층의 열처리로써 직경 15㎜, 길이 50㎜의 SCM420을 900℃×4h로 침탄 노냉하고 다음과 같이 처리한다.
◆1차ㆍ2차 담금질 : 1차 담금질:800℃×2h 기름담금질, 2차 담금질:780℃∼860℃사이에서 20℃간격으로 각 온도에서 2h유지, 기름담금질 뜨임:180℃×2h 공냉
◆1차 담금질을 생략…담금질:800∼880℃ 사이에서 20℃ 간격으로 각 온도에서 2h유지, 기름담금질 뜨임:180℃×2h 공냉
침탄층의 현미경 조직의 변화는 1차, 2차 담금질을 했을 때 2차담금질 온도 760∼780℃의 것은 입상탄화물 입자는 조금 조대화하고 820∼880℃의 것은 미세립상태의 탄화물 입자로 경도 HRC64를 나타내고 있다. 따라서 침탄층에 대해서 880℃의 1차 담금질을 한 경우에 2차 담금질 온도는 820∼880℃가 적당하다.
1차 담금질을 생략한 경우에는 담금질 온도 780℃에서는 망상 탄화물, 800∼840℃에서는 입상 탄화물, 860℃에서는 미량의 입상 탄화물이 보이고 경도는 HRC65 정도를 나타내고 있다. 1차 담금질을 생략한 경우 담금질 온도 840∼860℃가 적당하다.
<그림 29>는 침탄한 그대로의 것과 담금질, 뜨임한 것의 현미경조직 일례를 나타내고 있다.
비침탄부 즉 내부의 기계적 성질을 고려하기 위해서 인장시험편을 900℃×4h 가열, 노냉한 후에 침탄층이 열처리 ⒜ 및 ⒝에 해당하는 열처리를 행한 후 기계적 성질을 구하여 <그림 30>에 그 결과를 나타냈다. 1차ㆍ2차 담금질을 한 것을 비교하면 2차 담금질 온도 820∼840℃의 경우가 양호한 결과를 나타내고 있다. <그림 31>에는 각 온도에서 담금질한 충격 시험편의 현미경조직 일례이다.


침탄층 및 비침탄부의 열처리 결과 침탄 후의 담금질 온도는 1차ㆍ2차 담금질을 하는 경우에 1차 담금질 온도를 880℃로 2차 담금질 온도는 820∼840℃가 적당하다. 또한 1차 담금질을 생략할 때에는 840∼860℃가 적당하다는 결론에 도달했다.
이 결과는 작은 시험편에 의한 것으로 실제의 부품에 있어서는 현상이 복잡하고 치수도 다르기 때문에 이 시험결과가 그대로 적용될 수 있다고는 할 수 없다. 그러나 침탄열처리 작업 중의 결함, 또는 탄화 부품의 파손 등 원인을 조사하고 강도값 등을 구하기 위해서는 중요한 사항이다.
5. 열처리 결함에 의한 부품파손
일반적으로 사용 중에 일어나는 부품파손의 원인으로는 설계상의 문제, 사용한 강종, 가공 및 열처리, 특히 부품의 사용조건 등 많은 것이 있어 매우 복잡하다. 실제로 파손된 부품을 보아도 외형적으로는 어떠한 결함도 없는 것이 파손되는 경우가 많은데 그 중에는 파손이 피로 또는 충격에 의한 파손이라고 생각되는 경우에 피로 또는 충격을 일으키는 힘이 작용되는지 알지 못하는 경우가 많다.
가령 자동차 부품을 예로 들면, 같은 파손이 장소 및 시기에 관계없이 어디에서라도 발생한다면 파손의 원인은 설계가 나쁘기 때문일 것이다. 또 험난한 산악에서 모래와 목재의 운반 중에서만 자주 파손되면 이것은 사용조건이 너무 가혹하기 때문이라고 생각해도 좋을 것이다. 어떠한 경우에서도 제조회사로서는 그 대책을 세우는 것이 당연한 일이지만 참된 원인을 찾는 것이 쉽지 않다. 다음은 파손의 주된 원인이 열처리 결함에 의한 것으로 생각되는 실례를 살펴보기로 한다.
⑴ 담금질 뜨임 부품
○ 경도 부족에 의한 비틀림 피로 파손
<그림 32>는 강의 열간단조, 풀림 후 담금질 뜨임해 제작한 축인데 직경 40㎜의 스플라인부에서 비틀림 피로 파손된 것의 실례이며 왼쪽 사진은 SCr4를 사용하여 표면경도는 낮은 HRC23∼26이었다.
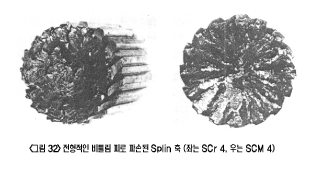
따라서 파손의 대책으로 SCM440을 사용하여 표면 경도를 HRC32∼35로 하였지만 오른쪽 그림에 보이는 것처럼 역시 비틀림 피로 파손을 일으켰다. 어느 경우에도 균열이 외주에서 축심을 향하는 스프라인축의 전형적인 비틀림 피로 파손이다. 이 파손의 대책으로써 우선 치수 형상을 개선하지 않고 표면의 경도만을 바꾼 축을 만들어 주행 시험을 한 결과 경도 HRC40 이상의 것은 파손되지 않고 이하의 것은 파손되었다. Ni를 함유한 SNCM439에서도 경도가 HRC40 이하의 것은 파손되는 경우가 많다. 또한 Cr강인 SCr440에서도 HRC40의 것은 파손되지 않았으므로 이러한 것에 의하면 강종보다 경도가 큰 영향을 끼친다는 것을 알 수 있다. 그렇지만 여기서 문제가 되는 것은 경도가 HRC40이 되면 기계 공장에서 스플라인축의 기계적 치형 가공에 어려움이 발생한다는 점이다.
여기서 강의 담금질 경화능의 폭에 있어서 담금질 뜨임의 경우 HRC40이 되는 비율의 문제가 생겼다.
축을 기름으로 담금질 하는 담금질 장치의 냉각능에서는 40㎜환봉의 표면 및 중심의 Jominy 시험편의 수냉단(end surface)에서의 거리 즉 Jominy 상당점은 각각 12.7㎜ 및 19㎜였다. 이 수치는 담금질 설비의 냉각능에 따라 다른 것은 물론이고, SCr440H의 H 밴드로 고려해 볼 때 표면 및 중심의 담금질 경도는 각각 HRC38∼54 및 HRC31∼47이 되는데 중심경도에 대해 여기서는 취급하지 않도록 한다. 일반적으로 담금질 뜨임을 한 것에서 양호한 기계적 성질을 얻는 최저의 담금질 경도는 C 0.4%의 경우 HRC50이라는 것은 실험적으로 확인되었고, 또 미국에서는 실제로 축 표면의 담금질 경도를 최저 HRC48로 하고 있는 예도 있기 때문에 일단 이 HRC48을 최저치로 한다. 이것과 SCr440H의 표면경도 HRC38∼54와 비교하면 HRC48 이상이 되는 것은 전체의 반정도로 생각할 수 있다. 이것을 400℃ 이하의 뜨임으로 HRC40을 한 축의 실제 주행시험에서 파손이 일어나지 않은 것을 확인할 수 있으면 좋겠지만 여기서는 취급하지 않기로 한다.
결국 SCr44H는 직경 40㎜환봉으로는 담금질 경화능이 부족하기 때문에 이것보다 담금질 경화능이 좋은 SCM440H에 주목하고 이 경우에는 표면 및 중심부의 담금질 경도는 각각 HRC46∼57, 39∼55였으므로 표면은 대부분 HRC48 이상이 되기 때문에 SCM440H를 사용하기로 한다.
이 축에서처럼 외부에서 눈으로 볼 수 있는 균열과 그 외의 결함도 없고 또 담금질 뜨임 경도를 HRC40이하의 어떤 값으로 규정하면 이것은 열처리 결함 또는 열처리 기술자가 고려해야 할 문제라기보다는 오히려 설계 기술자가 강도와 관련하여 고려해야 할 문제이다. 그러나 HRC40이 규정치라면 열처리한 후 이 규정치 이하가 되는 것은 열처리 결함이라고 해야할 것이다.
○ 탈탄과 굽힘 피로 파손
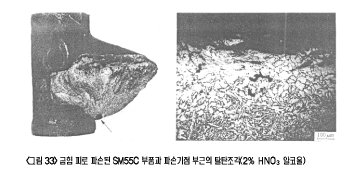
<그림 33>은 장기간 사용중 파손된 부품이다. 사용량은 SM55C로 열간단조하여 풀림 후 담금질 뜨임을 했던 것으로 경도는 HRC20전후이다. 파손은 파단면 최하부의 화살표를 기점으로 굽힘에 의한 피로 파손이었다. 기점부근은 현미경사진에서 볼 수 있는 것처럼 탈탄이 아주 심하다.
⑵ 고주파 담금질 부품
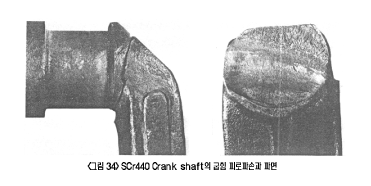
원래 초기의 소형자동차용 엔진의 크랭크축에는 Cr강인 SCr440를 열간단조하여 풀림 후 담금질 뜨임을 하여 표면경도를 규정치인 HRC40으로 하여 제작 사용하였는데 장기간 사용한 것이 때로 파손되는 수가 있다. 파손의 모양은 <그림 34>에서 볼 수 있는 것처럼 모서리부를 기점으로 굽힘부분에서 강한 피로 파손면을 나타내고 있으며 기점 근처의 경도는 HRC38 전후로 규정치보다 낮다.
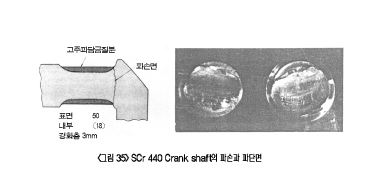
파손의 대책으로 우선 축의 형상, 치수 및 강종을 바꾸지 않고 고주파 담금질을 할 것과 예비열처리로써 ①열간단조, 불림 후 담금질 뜨임해 표면경도를 HRC38로 한다. ②다른 방법으로 열간단조 불림한 그대로로 표면경도는 HRC(18)이었다. 이 2가지 경우 고주파 담금질을 한 축을 엔진에 설치하여 우선 10시간 실내에서 테스트를 한 후 실제의 차에 설치하여 주행 테스트를 했다. ①의 경우에는 아무런 파손도 일어나지 않았지만 ②의 경우에는 <그림 35>에서 볼 수 있는 것과 같이 고주파 담금질 선단으로부터 파손되는 굽힘의 요소가 강한 피로파손면을 나타내고 있다.
일반적으로 Cr과 Mo를 함유한 합금강의 경우에는 ①의 경우가 ②의 경우보다 경화층의 경도, 깊이에 대해 양호한 결과를 나타내지만 축제작의 공정수로 보면 공정수가 하나 증가하게 되므로 바람직하지 않다. ②의 경우에도 형상치수를 바꾸면 파손이 일어나지 않을지도 모르나 실제문제로써 간단하게 실행할 수는 없다. 다만 생각할 수 있는 것은 가열용 코일을 연구하여 축의 모서리부분에도 잘 담금질되게 한다면 어느 정도 파손은 일어나지 않을 수도 있다. 또한 ②의 경우는 항상 파손하는 것이 아니고 형상치수는 다르지만 대형 엔진의 크랭크축으로 SM45를 사용해 ②의 불림만으로 고주파 담금질을 해도 파손이 일어나지 않는 예가 얼마든지 있다.
결국 소형차용 엔진에 대해서는 강종을 바꿔 담금질성이 좋은 SCM440을 사용하고 열간단조, 불림 후에 일반적인 담금질 뜨임을 해 표면경도를 HRC42로 하여 사용하는 것이 바람직하다는 결론에 도달하였으며 그 이후 형상 축의 파손은 일어나지 않게 되었다.
⑶ 침탄 경화 부품
○ 담금질 불량에 의한 파손
<그림 36>은 SCr420의 king pin으로 봉강을 열간단조 하지 않고 그대로 절삭가공하여 침탄담금질 뜨임을 한 것인데 사용 중 파손된 것이다.
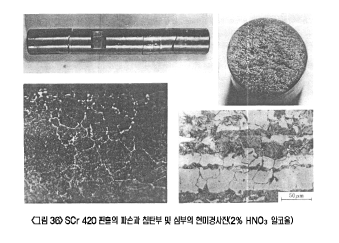
이미 설명한 것처럼 파손의 원인은 복잡하여 간단히 판정하는 것은 불가능하지만 침탄부의 현미경 조직에는 많은 망상탄화물이 보이고 경도가 HRC56으로 침탄 경화층의 경도로써는 낮은 편이다. 비침탄부의 현미경 조직은 호상의 페라이트를 볼 수 있는데 이것은 열처리 결함만이 아니고 강재 자체의 결함이라고 생각 할 수 있으며 또 담금질 경도가 HRC⒂로 너무 낮다. 이런 관점에서 이 부품은 침탄 후의 담금질 온도가 낮아서 담금질 경도가 낮게 되고 따라서 전체적으로 강도도 저하되는 것이라는 결론에 이르게 되었다.
○ 과잉 침탄에 의한 파손
<그림 37>은 피니언 기어로 SCr420를 열간단조, 풀림, 치형 가공 후 침탄, 담금질, 뜨임한 것인데 사용중 파손되었으며 사용한 강의 C%는 규정치보다 조금 높은 0.25%였다.
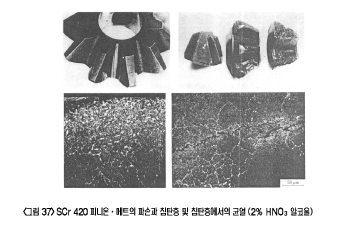
표면의 침탄층에는 탄화물이 많이 보이고 경도는 HRC60∼62이고 침탄층의 두께는 1㎜로 조금 두껍다. 또 침탄층의 파손은 대체로 입계를 따라 발생하고 있어 이 뿌리 내부의 심부 경도는 HRC37로 높은 편이다. 파손의 원인은 과잉 침탄이지만 담금질 온도가 낮기 때문에 전체적으로 강도가 저하되었기 때문이라고 생각된다.
○ 적정 경도를 벗어난 경우의 파손
<그림 38>은 SNCM625의 drive pinion을 열간단조, 풀림한 후 치형 가공해서 침탄 담금질, 뜨임한 것인데 사용중 파손된 것이다.
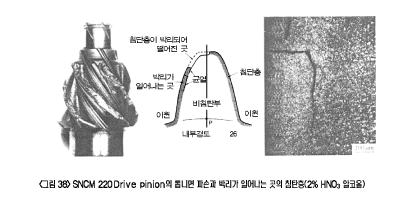
침탄층 표면은 경도 HRC61이고 두께는 1.2㎜이며 이 뿌리부의 내부경도는 HRC25이다. 이 경도는 drive pinion의 내부 경도로써는 너무 낮다. 현미경사진에 나타낸 바와 같이 침탄층과 비침탄층과의 경계에서 균열한 경우를 나타내고 있다. 균열은 경계에서 발생해 경계를 따라 침탄층 표면에 평행하게 진행되어 표면에서는 직각으로 나와 박리되었다고 생각된다. 이 같은 파손은 우리들의 경험에서 보면 비침탄부의 경도가 낮을 때 발생하기 쉽다. 침탄표면의 경도는 보통 HRC60 이상이 되는데 내부의 경도로서 편의상 그림처럼 뿌리부의 원주와 이의 중심점과의 교점 P를 잡고 이 점의 경도를 본다. 지금까지의 경험으로 보면 승용차의 경우 HRC 30∼35이면 파손은 발생하지 않으나 이보다 낮거나 높아도 파손이 일어나는데 다만 낮은 것과 높은 것은 파단면의 모양이 다르다. 트럭의 피니언기어의 경우에는 어느 정도 높은 것이 바람직하며 여기에서 나타낸 파손의 예는 Ni강인 SNCM21의 경우인데 내부의 경도가 HRC30∼35범위이면 SCr420이나 SCM420이라도 파손은 거의 일어나지 않는다.
또 기어의 종류에 따라서 이 경도 범위 보다 낮거나 높아도 파손되지 않는 것은 얼마든지 있기 때문에 모든 기어가 이 범위가 아니면 안된다는 것으로 규정되어 있는 것은 아니다. 또한 사용조건이 가혹하지 않고 환경이 좋으면 이 경도 범위로 할 필요는 없다.